Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Comment un purificateur d'eau industriel par osmose inverse fournit-il une eau fiable de haute pureté pour la fabrication et la transformation ?
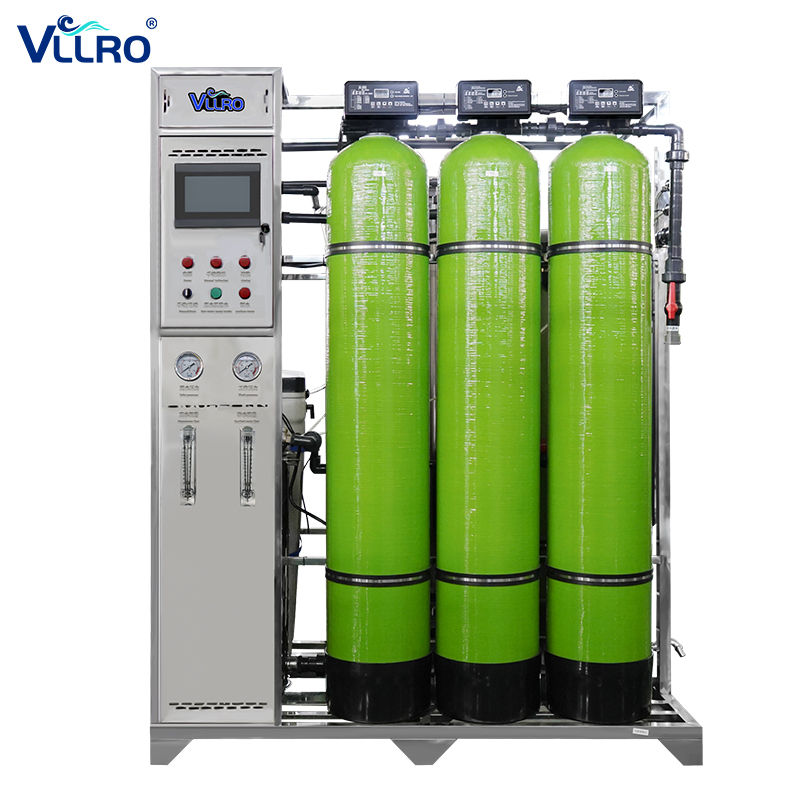
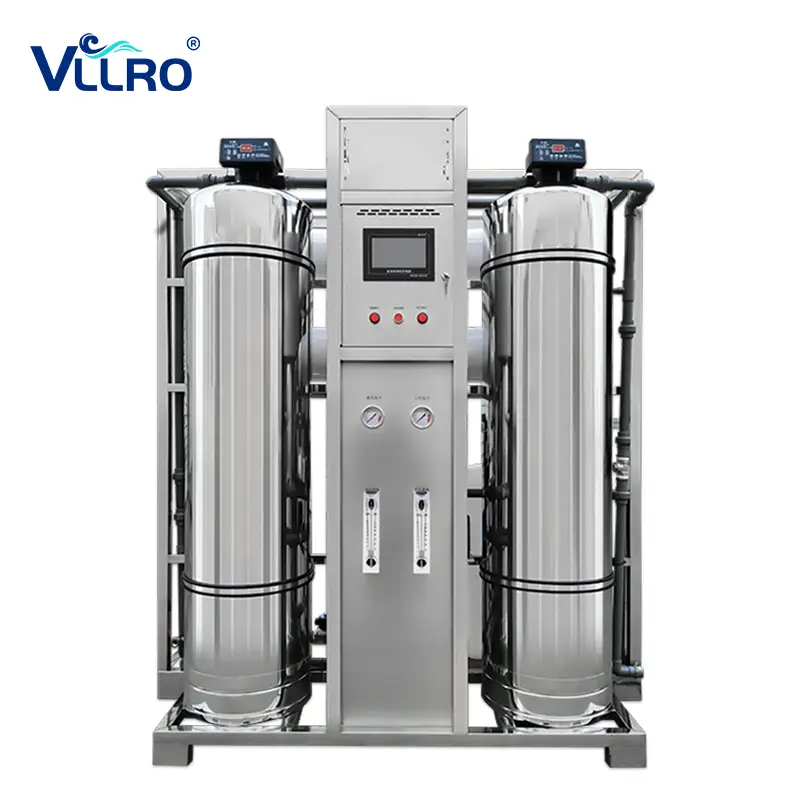
La production industrielle nécessite souvent de grands volumes d’eau constante et de haute pureté pour le nettoyage, le traitement ou la formulation des produits. Le Purificateur d'eau industriel par osmose inverse depuisVLLROoffre une solution robuste et personnalisable qui combine un prétraitement en plusieurs étapes, des membranes RO à haute efficacité et des commandes intelligentes pour produire jusqu'à 100 tonnes d'eau pure par heure. Avec un taux de dessalement de 99,4 à 99,6 %, cet équipement prend en charge des applications allant de la transformation des aliments et des boissons à la fabrication électronique. Cet article examine sa configuration technique, ses principaux avantages et l'expertise de fabrication derrière la marque VLLRO.
Pourquoi les processus industriels s'appuient sur l'osmose inverse pour la qualité de l'eau ?
Dans de nombreuses industries, l’eau du robinet ou l’eau brute de puits ne convient pas à une utilisation directe en raison de solides dissous, de matières organiques ou d’une contamination bactérienne. Une mauvaise qualité de l’eau peut entraîner des défauts de produit, une mise à l’échelle des équipements et des résultats incohérents. L'osmose inverse (OI) est devenue la technologie standard pour la purification de l'eau industrielle, car elle élimine efficacement jusqu'à 99,6 % des sels dissous, des bactéries et des composés organiques, fournissant ainsi une eau répondant à des spécifications de qualité strictes.
VLLROa conçu sonPurificateur d'eau industriel par osmose inversepour répondre à ces exigences avec flexibilité et fiabilité. Le système traite de l'eau brute avec un TDS allant jusqu'à 1 500 ppm et une turbidité inférieure à 5 FTU, et peut être configuré avec des processus RO en une ou deux étapes. Que vous ayez besoin de 1 tonne ou de 100 tonnes par heure, VLLRO propose une solution personnalisée qui garantit une eau stable et conforme aux spécifications pour votre ligne de production.
Configuration du système et processus de filtration
Le système RO industriel VLLRO est construit autour d'un train de traitement bien conçu qui s'adapte aux différentes conditions de l'eau d'alimentation. Une configuration typique comprend :
• Filtre multimédia– Élimine les matières en suspension, le sable et le limon pour protéger les composants en aval.
• Filtre à charbon actif– Adsorbe le chlore, les composés organiques et les odeurs qui pourraient endommager les membranes RO.
• Filtre adoucissant (en option)– Réduit la dureté pour éviter l’entartrage sur les surfaces des membranes.
• Dosage d'inhibiteur de tartre (facultatif)– Minimise la formation de tartre dans l’eau très dure.
• Filtre de précision– Assure l’élimination finale des particules avant l’étape RO.
• Etage à membrane d'osmose inverse– L’étape de purification du cœur, utilisant des membranes HuiTong 8040 (ou équivalent) pour obtenir un rejet élevé de sel.
Cette approche à plusieurs niveaux garantit que les membranes RO fonctionnent dans des conditions optimales, prolongeant leur durée de vie et réduisant la fréquence de maintenance.
Spécifications techniques clés
Le tableau ci-dessous résume les paramètres typiques duPurificateur d'eau industriel par osmose inversemodèle VLLRO‑RO‑2.0 à partir deVLLRO. D'autres capacités sont disponibles sur demande.
| Paramètre | Spécification |
| Modèle | VLLRO‑RO‑2.0 |
| Flux de processus | Sable → Carbone → Anticalcaire (en option) → Filtre de précision → Membrane RO |
| Dimensions (L×L×H) | 170 cm × 85 cm × 190 cm |
| Production d'eau | 2,0 tonnes par heure (personnalisable de 1 à 100 T/H) |
| Taux de dessalement | 99,4% – 99,6% |
| Tension | 110 V/220 V/380 V (sélectionnable) |
| Pression d'entrée | 0,2 – 0,4 MPa |
| Pression de fonctionnement RO | 0,8 – 1,2 MPa |
| Membrane RO | HuiTong 8040 × 2 (ou marque équivalente) |
| Pompe haute pression | SHIMGE (ou marque internationale équivalente) |
| Réservoir de filtre | 400 × 1650 mm |
| Filtre de précision | Coton PP × 5 |
| Volume du média filtrant | Sable : 180 kg ; Charbon : 65 kg (avec 40 kg de sable sous le lit) |
| Entrée / Sortie des déchets | DN25 |
| Sortie d'eau pure | DN25 |
| Limite TDS pour l'eau brute | <1500ppm |
| Température de l'eau brute | 25°C (nominale) |
| Turbidité de l'eau brute | <5 FTU |
| Ion de fer de l'eau brute | <0,3mg/L |
Contrôle intelligent et commodité pour l'utilisateur
Les équipements industriels modernes de traitement des eaux doivent être faciles à utiliser et à entretenir.VLLROéquipe ses purificateurs d'un système de contrôle intelligent qui offre :
• Démarrage/arrêt en un clic– Simplifie les opérations quotidiennes du personnel de l’usine.
• Surveillance de la qualité de l'eau en ligne– Affichage continu de la conductivité, du débit et de la pression pour une visibilité du processus en temps réel.
• Rinçage automatique– Nettoie régulièrement les membranes RO pour éviter l’encrassement et maintenir les performances.
• Alerte précoce de panne– Alerte les opérateurs des problèmes potentiels avant qu’ils ne provoquent des temps d’arrêt, permettant ainsi une maintenance proactive.
Ces fonctionnalités réduisent le besoin d’une surveillance humaine constante, permettant au système de fonctionner de manière fiable 24 heures sur 24. La conception préfabriquée montée sur châssis signifie également que l'unité est entièrement testée et déboguée en usine, de sorte que l'installation sur site est rapide et simple.
Applications dans diverses industries
LePurificateur d'eau industriel par osmose inverseconvient à un large éventail de secteurs nécessitant de grands volumes d’eau purifiée :
• Transformation des aliments et des boissons– Eau des ingrédients, nettoyage et génération de vapeur.
• Fabrication d'électronique et de semi-conducteurs– Eau ultra pure pour le rinçage et le nettoyage des plaquettes.
• Pharmaceutique et cosmétique– Eau pour la formulation, le mélange et le rinçage final.
• Production d'électricité– Eau d’alimentation de chaudière et appoint de tour de refroidissement.
• Écoles, hôpitaux et stations d'eau communautaires– Approvisionnement centralisé en eau potable.
• Hôtels et centres de villégiature– Purification de l'eau à grande échelle pour les chambres d'hôtes, les cuisines et la buanderie.
Avec des débits personnalisables de 1 à 100 tonnes par heure, le système peut être adapté pour répondre aux besoins spécifiques de chaque application.
Des composants de qualité pour une fiabilité à long terme
VLLROsélectionne uniquement des composants de haute qualité pour ses systèmes RO industriels afin de garantir une durabilité et des performances constantes. La pompe haute pression est fournie par SHIMGE (ou des marques équivalentes reconnues internationalement) et les membranes RO proviennent de HuiTong ou de fournisseurs de qualité comparable. Les électrovannes, les capteurs et la tuyauterie sont choisis pour leur résistance à la corrosion et leur longue durée de vie.
La structure du système est fabriquée à l’aide d’équipements de pointe, notamment la découpe laser, le soudage robotisé et le pliage CNC, garantissant un ajustement et une finition précis. Chaque unité est soumise à un test rigoureux de pression et de performance de 72 heures avant expédition, simulant les conditions de fonctionnement réelles pour vérifier l'étanchéité, les débits et l'efficacité du dessalement. Cet engagement envers la qualité est soutenu par les certifications ISO9001, ISO14001 et ISO45001.
Présence mondiale et support client
VLLROa servi plus de 1 000 clients dans plus de 50 pays, fournissant des solutions de traitement de l'eau pour des applications industrielles, commerciales et municipales. La société propose une assistance complète avant et après-vente, comprenant l'analyse de l'eau, la conception du système, des conseils d'installation et une assistance technique continue. Les pièces de rechange sont facilement disponibles et l'équipe propose un dépannage à distance pour minimiser les temps d'arrêt.
Un projet récent impliquait une usine de semi-conducteurs bien connue en Asie du Sud-Est, où VLLRO a fourni un système d'osmose inverse de 5 T/H pour le nettoyage et le traitement des produits. Le système fonctionne 24 heures sur 24, fournissant une qualité d'eau pure stable et contribuant à l'efficacité de la production du client. Ce cas reflète la capacité de VLLRO à gérer des applications industrielles exigeantes avec des solutions sur mesure et un service réactif.
Foire aux questions
Q : Quelle est la capacité maximale de production d’eau de ce système RO industriel ?
R : Le système peut être personnalisé pour produire de 1 à 100 tonnes par heure, selon le modèle et la configuration. Le modèle standard répertorié produit 2 T/H.
Q : Quel est le taux de dessalement attendu ?
R : Le taux de dessalement se situe généralement entre 99,4 % et 99,6 %, garantissant une eau de haute pureté adaptée à la plupart des applications industrielles.
Q : Le système peut-il gérer de l’eau brute présentant une turbidité élevée ou des TDS ?
R : Oui, la section de prétraitement (filtre multimédia, filtre à charbon et adoucisseur en option) est conçue pour gérer une turbidité inférieure à 5 FTU et un TDS jusqu'à 1 500 ppm. Pour des TDS plus élevés, un prétraitement supplémentaire ou une conception RO en deux étapes est disponible.
Q : Le système est-il facile à installer et à utiliser ?
R : Absolument. L'unité est assemblée et testée en usine, ne nécessitant qu'un raccordement aux conduites d'eau, d'électricité et de vidange. Le panneau de commande intelligent rend le fonctionnement simple avec une formation minimale.
Q : Quel service après-vente VLLRO fournit-il ?
R : Nous proposons des conseils d'installation, une assistance technique en ligne, un approvisionnement en pièces de rechange et une période de garantie. Notre équipe d'ingénierie est disponible pour un dépannage à distance et des visites sur site si nécessaire.
Q : Puis-je personnaliser le système en fonction de mes exigences spécifiques en matière de qualité d’eau et de débit ?
R : Oui, VLLRO se spécialise dans les solutions OEM/ODM. Nous concevons chaque système en fonction de votre analyse de l'eau d'alimentation, de la qualité de sortie requise et des contraintes d'espace.
Conclusion
LePurificateur d'eau industriel par osmose inversedepuisVLLROoffre une solution fiable, efficace et personnalisable pour les besoins en eau de haute pureté dans plusieurs secteurs. Grâce à un prétraitement robuste, des commandes intelligentes et des composants de haute qualité, il garantit un fonctionnement stable et une qualité d'eau constante, même dans des conditions exigeantes. Fort de plus de 15 ans d'expérience dans la fabrication, d'une expertise mondiale en matière d'exportation et d'un engagement envers le service client, VLLRO est bien placé pour répondre à vos besoins en matière de traitement de l'eau.Contactez-nous aujourd'huipour discuter de votre projet !
Actualités connexes
- Comment la machine de purification d'approvisionnement en eau en acier inoxydable 304 fournit-elle de l'eau potable sans déchet pour les maisons rurales ?
- Comment une usine d’OI conteneurisée fournit-elle de l’eau pure clé en main partout dans le monde ?
- Comment un système de traitement de l’eau par osmose inverse fournit-il une eau pure et constante pour les applications commerciales et industrielles ?
- Pourquoi un filtre adoucisseur d'eau est-il le choix intelligent pour une eau sans tartre et une durée de vie prolongée des appareils ?
- Comment une machine de production d’eau par osmose inverse fournit-elle de l’eau potable pure et sûre aux communautés et aux entreprises ?
- Pourquoi le système de purification d’eau par ultrafiltration est-il un choix fiable pour un traitement de l’eau sûr et efficace ?
Laissez-moi un message