Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Comment la conception de systèmes d’eau pure peut-elle répondre aux fluctuations de la demande en eau industrielle ?
La consommation industrielle d’eau reste rarement constante tout au long d’une journée de travail. Une usine de fabrication peut avoir besoin d’un volume élevé d’eau traitée pendant les quarts de production, d’un débit plus faible lors du nettoyage des équipements et de très peu d’eau pendant les week-ends ou lors de l’entretien programmé. Si la capacité de traitement est conçue uniquement autour de la consommation moyenne, l’installation peut avoir du mal à répondre à la demande de pointe ou fonctionner de manière inefficace lorsque les besoins en eau diminuent. Un bien planifiéSystème d'eau purerépond à ces changements grâce à une capacité de traitement appropriée, un volume de stockage, un contrôle des pompes, une configuration du processus et une surveillance en temps réel.
Pour les industriels, l’objectif n’est pas simplement de produire plus d’eau. Il s’agit de fournir la quantité requise avec la qualité, la pression et le délai spécifiés tout en maîtrisant la consommation d’énergie et les coûts d’exploitation.Jianyun Zhishui (Qingdao) Technologie Industrielle Co., Ltd.développe des équipements de traitement d'eau par osmose inverse avec des capacités de production configurables et une filtration multi-étapes. En adaptant la conception du système aux modèles de consommation réels, notre approche technique peut aider les installations à gérer les pics de demande, à réduire les opérations inutiles et à maintenir un approvisionnement fiable pour la production.
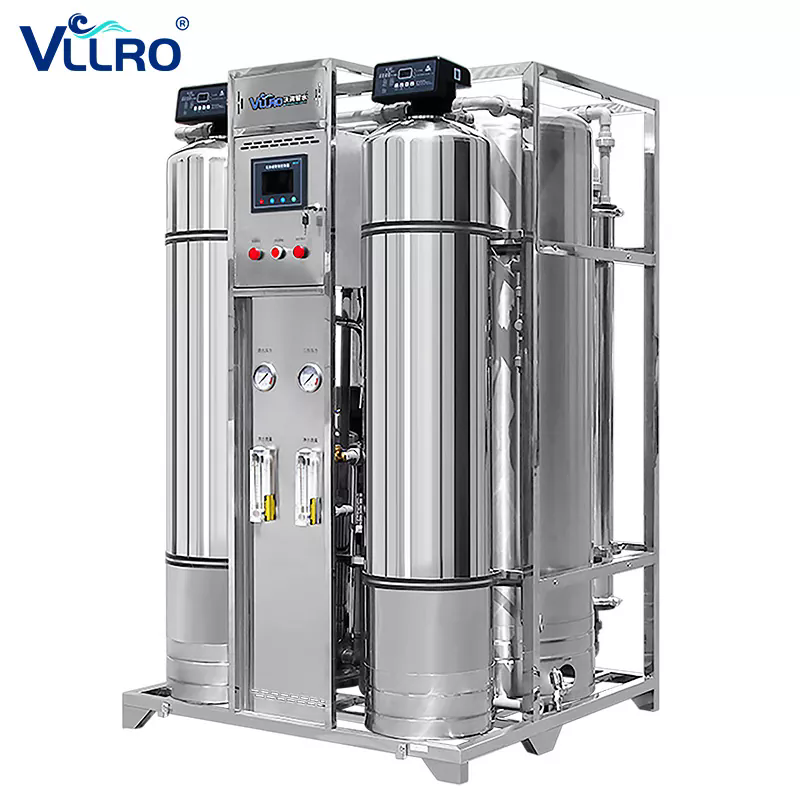
Table des matières
1. Qu’est-ce qui rend la demande industrielle en eau difficile à prévoir ?
5. Questions fréquemment posées
Qu’est-ce qui rend la demande en eau industrielle difficile à prévoir ?
La demande en eau industrielle est influencée par les calendriers de production, les cycles de fonctionnement des équipements, les exigences de nettoyage, les spécifications des produits et le nombre de lignes de production fonctionnant simultanément. Ces facteurs peuvent changer d'une heure à l'autre. Une installation de transformation alimentaire, par exemple, peut utiliser relativement peu d’eau traitée lors de la préparation, mais connaître une augmentation substantielle lors du lavage, du rinçage et de la production par lots. Un fabricant de produits électroniques peut avoir une exigence de base plus continue, avec une demande supplémentaire lors de la maintenance des équipements ou des changements de processus. La station d’épuration doit tenir compte à la fois de la charge normale d’exploitation et de ces augmentations temporaires.
Comment les différents modèles de consommation affectent-ils le dimensionnement du système ?
La première étape de la conception d’un système consiste à distinguer la demande moyenne de la demande maximale. La demande moyenne décrit le volume consommé sur une période sélectionnée, tandis que la demande de pointe représente le flux à court terme le plus élevé dont l'installation a besoin. Concevoir uniquement autour de la moyenne peut laisser l'usine à court d'eau pendant les pics de production. Cependant, concevoir entièrement en fonction de la demande la plus élevée possible peut aboutir à des équipements surdimensionnés qui fonctionnent de manière inefficace pendant une grande partie de la journée.
Notre évaluation de projet doit donc examiner plusieurs conditions de fonctionnement plutôt que de s’appuyer sur un seul chiffre de consommation :
- Demande de base :Le volume continu minimum nécessaire pour prendre en charge les opérations essentielles de production et de services publics.
- Demande de fonctionnement normale :Le besoin horaire typique pendant les quarts de production standard.
- Demande de pointe :Débit le plus élevé attendu lorsque plusieurs processus de production fonctionnent en même temps.
- Demande intermittente :Besoins de courte durée causés par le nettoyage, le rinçage, le remplissage du réservoir ou le traitement par lots.
- Demande future :Besoins en eau supplémentaires associés à l’expansion prévue de la production ou à de nouveaux équipements.
Ces chiffres doivent être collectés à partir des débitmètres, des dossiers de production, des spécifications des équipements et des discussions avec les exploitants de l'usine. Lorsque des données historiques sont disponibles, les profils de consommation horaires et quotidiens peuvent révéler des tendances qui ne ressortent pas clairement des factures d'eau mensuelles. Lorsqu'une nouvelle installation n'a pas d'historique d'exploitation, les ingénieurs peuvent estimer la demande en utilisant la consommation nominale de chaque ligne de production et le calendrier d'exploitation prévu. Les estimations doivent ensuite être vérifiées par rapport à la séquence réelle du processus pour éviter de compter de manière incorrecte la consommation d’eau simultanée.
Pourquoi la demande de pointe peut-elle être différente de la consommation quotidienne totale ?
Une installation qui utilise 30 mètres cubes d’eau traitée par jour n’a pas nécessairement besoin d’en produire 30 mètres cubes au cours d’une période d’exploitation continue. Si la majeure partie de cette eau est consommée pendant quelques heures de production, le débit d’approvisionnement instantané requis peut être considérablement supérieur à ce que suggère la moyenne quotidienne. À l’inverse, une installation dont la consommation est constante tout au long de la journée peut fonctionner efficacement avec un taux de production plus faible et une réserve de stockage limitée.
Cette distinction est importante car l'équipement de traitement a un taux de production défini dans des conditions d'alimentation et de fonctionnement spécifiées. Le débit de l'osmose inverse peut être influencé par la température de l'eau d'alimentation, la pression, la salinité, l'état de la membrane et les paramètres de récupération. Un chiffre de production nominal ne doit donc pas être considéré comme une garantie inconditionnelle de production dans toutes les conditions du site. Nos calculs de conception doivent utiliser l'enveloppe d'exploitation prévue et inclure une tolérance appropriée pour les variations de la qualité de l'eau brute et de la disponibilité des équipements.
Quelles conditions du site doivent être prises en compte avant de sélectionner l’équipement ?
La demande n’est qu’une partie du calcul de conception. Les conditions de l’eau brute et la qualité requise de l’eau traitée affectent également la capacité pratique d’une station d’épuration. Les eaux souterraines, les eaux municipales et les eaux de surface peuvent présenter différents niveaux de matières dissoutes, de dureté, de matières en suspension, de fer et de contamination organique. Ces différences influencent les exigences de prétraitement, la charge de la membrane, la fréquence de nettoyage et la pression de fonctionnement nécessaire pour atteindre le rendement cible.
Avant de finaliser une conception, l’équipe de projet doit examiner :
- Source d’eau brute et changements saisonniers de la qualité de l’eau alimentaire.
- TDS de l'eau brute, turbidité, dureté et concentration en fer.
- Qualité de l'eau du produit requise pour chaque processus de production.
- Données de consommation horaire et durée des pointes de demande.
- Espace disponible pour les équipements de traitement et les réservoirs de stockage.
- Conditions d’alimentation électrique, de drainage, de tuyauterie et d’installation.
- Augmentations de production prévues et modalités de maintenance.
Par exemple, une usine disposant d’un approvisionnement en eau municipal stable peut avoir besoin d’un dispositif de prétraitement différent de celui d’une installation utilisant des eaux souterraines à dureté et teneur en fer variables. Un changement dans la qualité de l’eau d’alimentation peut réduire le débit efficace de la membrane ou augmenter la fréquence de maintenance. La conception doit donc prendre en compte la qualité de l’eau entrante ainsi que le taux de production requis. Cela évite de sélectionner des équipements uniquement sur la base d'un chiffre de capacité globale qui peut ne pas refléter les performances réelles du site.
Jianyun Zhishui (Qingdao) Technologie Industrielle Co., Ltd. fournit des équipements RO industriels avec des capacités configurables pour différentes exigences de traitement de l'eau. Pour la planification du projet, notre examen technique doit relier le profil de consommation de l'usine à l'analyse de l'eau d'alimentation, à la qualité de l'eau cible et au calendrier d'exploitation. Cela crée une base plus réaliste pour la sélection des équipements que le simple choix du plus grand modèle disponible.
Comment la capacité de traitement et la configuration du système peuvent-elles s’adapter à l’évolution de la demande ?
Une station d’épuration doit être conçue autour de la relation entre le taux de production et le taux de consommation. Lorsque la production dépasse la consommation, l’eau traitée peut être dirigée vers un réservoir de stockage. Lorsque la consommation dépasse temporairement le rendement de l’équipement de traitement, le réservoir peut fournir le volume supplémentaire. Cet agencement sépare la demande instantanée du processus de production du fonctionnement continu ou programmé de l'équipement de purification. Il s'agit de l'un des moyens les plus pratiques de gérer les fluctuations à court terme sans dimensionner automatiquement l'ensemble de la chaîne de traitement pour le débit momentané le plus élevé.
Comment les ingénieurs doivent-ils faire correspondre la capacité RO à la consommation réelle ?
La capacité de l'osmose inverse est normalement exprimée en volume produit par heure ou par jour dans des conditions de fonctionnement définies. Les ingénieurs doivent comparer cette puissance nominale avec la consommation moyenne attendue, les heures de fonctionnement disponibles et le volume pouvant être stocké entre les périodes de production. Un système fonctionnant 20 heures par jour peut répondre aux mêmes besoins quotidiens qu’une unité plus grande fonctionnant 10 heures, à condition que les modalités de stockage et le calendrier de production soient adaptés.
Par exemple, une installation nécessitant 24 mètres cubes d’eau traitée par jour pourrait théoriquement répondre à ses besoins quotidiens avec un taux de production moyen de 1,2 mètres cubes par heure sur 20 heures de fonctionnement. Cependant, ce calcul ne permet pas à lui seul d’établir la taille finale de l’équipement. L'ingénieur doit également prendre en compte le taux de récupération, les temps d'arrêt, les performances de la membrane, la capacité de prétraitement, la consommation maximale et le temps disponible pour réapprovisionner le réservoir de stockage.
Lorsque la demande varie considérablement, une seule grande chaîne de traitement n’est pas toujours la solution la plus pratique. Selon le projet, les ingénieurs peuvent envisager :
- Trains de traitement parallèles :Deux unités ou plus peuvent être aménagées pour fournir une capacité de production supplémentaire lorsque la demande augmente.
- Extension de capacité modulaire :Des modules de traitement supplémentaires peuvent être inclus dans la configuration initiale ou ajoutés lorsque les besoins de production augmentent.
- Opération prise en charge par le stockage :Les équipements de traitement peuvent fonctionner à un rythme planifié tandis qu'un réservoir absorbe les différences à court terme entre la production et la consommation.
- Équipements de service et de secours :Une pompe ou une unité de traitement de secours peut assurer une résilience opérationnelle lorsqu'un composant principal nécessite une maintenance, sous réserve de la configuration sélectionnée.
- Opération par étapes :Les trains de traitement individuels peuvent être démarrés ou arrêtés en fonction de la demande, réduisant ainsi la nécessité de faire fonctionner toute la capacité installée en continu.
Quelle configuration de traitement prend en charge différentes exigences en matière de qualité de l’eau ?
Un processus RO industriel typique utilise plusieurs étapes de prétraitement pour protéger les membranes et stabiliser le fonctionnement. Un arrangement courant comprend la filtration sur sable, la filtration sur charbon actif, l'adoucissement de l'eau ou le contrôle du tartre si nécessaire, la filtration à cartouche de précision et l'étape à membrane RO. Chaque composant a une fonction différente. La filtration sur sable réduit les matières en suspension, le charbon actif aide à éliminer le chlore et certains composés organiques, l'adoucissement réduit le risque de tartre lié à la dureté et la filtration de précision capture les particules plus fines avant que l'eau n'atteigne les membranes.
La séquence exacte du processus doit être sélectionnée en fonction de l'analyse de l'eau brute. Tous les établissements ne nécessitent pas la même chaîne de traitement. Par exemple, un adoucisseur peut être nécessaire lorsque la dureté constitue un problème de tartre important, tandis qu'un inhibiteur de tartre peut être sélectionné dans le cadre d'une stratégie de prétraitement différente. Si le TDS de l'eau d'alimentation est élevé ou si la qualité requise de l'eau du produit est particulièrement exigeante, un arrangement RO en deux étapes ou un processus de polissage supplémentaire peut être envisagé. La bonne solution dépend de l’application et des objectifs de qualité de l’eau pertinents.
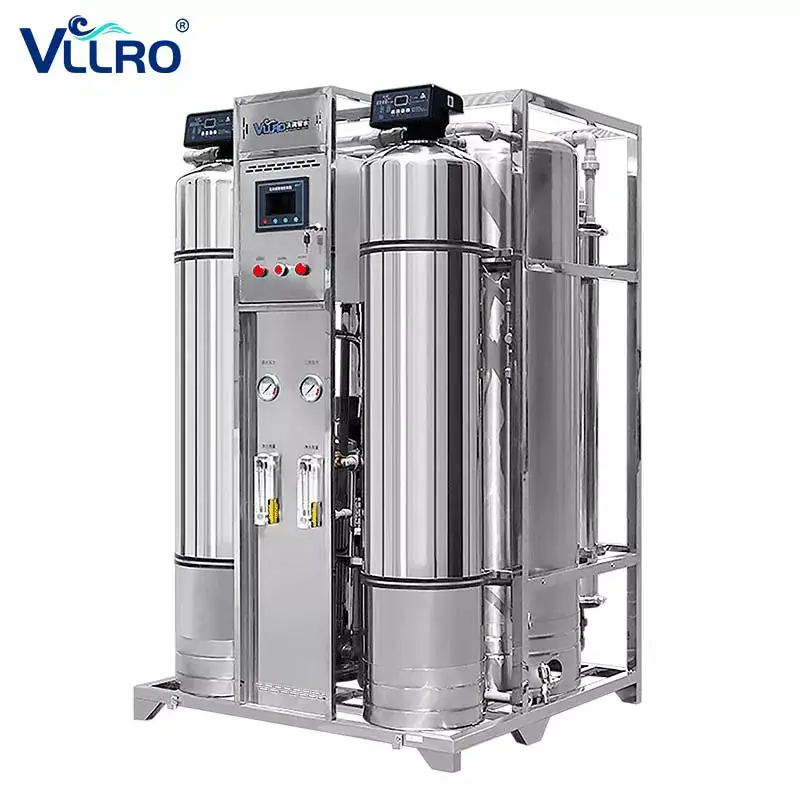
Les informations publiées sur les équipements VLLRO fournissent des exemples de configurations RO industrielles standard. Un modèle répertorié de 3,0 T/H utilise une séquence de sable, de carbone, de contrôle du tartre et de filtration de précision en option avant l'étape de la membrane RO. Son taux de dessalement publié est de 99,40 %, avec une alimentation électrique sélectionnable et une limite TDS déclarée pour l'eau brute inférieure à 1 500 ppm. Ces valeurs décrivent la configuration du modèle publié, et non une garantie de performance universelle pour chaque condition d'eau d'alimentation ou projet personnalisé.
Quels paramètres d'équipement publiés peuvent aider à la planification initiale ?
Le tableau suivant résume les paramètres représentatifs publiés pour la configuration VLLRO-RO-3.0. Les spécifications réelles du projet doivent être confirmées par rapport à la proposition technique finale, en particulier lorsque la qualité de l'eau d'alimentation, les heures de fonctionnement ou la demande de pointe diffèrent des conditions de conception standard.
| Paramètre | Spécification publiée | Pertinence de la conception |
| Modèle | VLLRO-RO-3.0 | Configuration de référence pour une capacité de traitement de 3,0 T/H |
| Production d'eau | 3,0 tonnes par heure | Fournit un point de départ pour faire correspondre la production avec la consommation horaire |
| Taux de dessalement | 99,40% | Indique les performances publiées en matière d'élimination du sel dans des conditions de fonctionnement spécifiées |
| Flux de processus | Sable, charbon, inhibiteur de tartre en option, filtre de précision, membrane RO | Fournit un prétraitement par étapes et une protection de la membrane |
| Tension | 110 V, 220 V ou 380 V sélectionnable | Doit être adapté à l’alimentation électrique disponible sur le site d’installation |
| Pression d'entrée | 0,2 à 0,4 MPa | Plage de pression d'alimentation en eau de référence pour la configuration répertoriée |
| Pression de service OI | 0,8 à 1,2 MPa | Plage de fonctionnement indiquée pour l'étage RO |
| Membrane RO | Membranes HuiTong 8040, trois unités | Disposition des membranes pour le modèle publié |
| Pompe haute pression | SHIMGE ou équivalent | Fournit la pression requise pour le processus RO |
| Réservoir de filtre | 600x1900mm | Dimension de référence pour la configuration de filtration répertoriée |
| Filtre de précision | Cinq éléments filtrants en coton PP | Fournit une filtration des particules fines avant l’étape RO |
| TDS eau brute | En dessous de 1 500 ppm | Limite publiée pour l'eau d'alimentation ; une analyse du site est toujours nécessaire |
| Turbidité de l'eau brute | En dessous de 5 FTU | Indique l'état de turbidité déclaré de l'eau d'alimentation. |
| Fer à l'eau brute | En dessous de 0,3 mg/L | Important pour évaluer le risque de prétraitement et d’encrassement de la membrane |
| Entrée et sortie des déchets | DN40 | Taille de connexion de référence pour le modèle répertorié |
| Sortie d'eau pure | DN25 | Taille de raccordement produit-eau de référence |
Comment une configuration modulaire peut-elle soutenir la croissance future de la production ?
Les installations de production se développent souvent par étapes. Une usine peut initialement exploiter une ligne de production et ajouter ultérieurement une autre ligne, un système de nettoyage plus grand ou une nouvelle zone de traitement. Si l’usine de traitement de l’eau ne dispose d’aucune possibilité d’agrandissement, l’augmentation de la capacité peut nécessiter des modifications substantielles de la disposition des équipements, de la tuyauterie et de l’infrastructure électrique. Une conception modulaire peut réduire ces perturbations en réservant de l'espace et des points de connexion pour les futurs trains de traitement ou un stockage supplémentaire.
La modularité ne doit pas être interprétée comme la simple installation d’équipements supplémentaires. Chaque unité supplémentaire doit être compatible avec l'alimentation en eau d'alimentation, le processus de prétraitement, le collecteur d'eau de produit, le système de drainage et la logique de contrôle. Les ingénieurs doivent également vérifier si le réservoir de stockage existant, les pompes de distribution et la tuyauterie en aval peuvent gérer l'augmentation du débit. Dans le cas contraire, une capacité de traitement supplémentaire pourrait ne pas se traduire par une offre utilisable plus élevée au point de consommation.
Notre processus de sélection d’équipement doit donc tenir compte à la fois de la demande actuelle et d’un scénario d’expansion réaliste. L’objectif est d’éviter un investissement initial inutile tout en évitant que l’usine ne devienne un goulot d’étranglement lorsque la production augmente. Jianyun Zhishui (Qingdao) Industrial Technology Co., Ltd. répertorie les configurations RO industrielles avec différentes capacités de sortie, permettant d'examiner les exigences du projet par rapport aux options d'équipement disponibles. Une configuration finale doit être basée sur un calcul spécifique au site plutôt que sur une seule évaluation du catalogue.
Pourquoi le stockage, le contrôle et la surveillance des pompes sont-ils essentiels pour un fonctionnement stable ?
Même lorsque la capacité de traitement est correctement sélectionnée, une usine peut rencontrer des problèmes d’approvisionnement si le stockage et la distribution sont mal conçus. L'équipement de traitement produit de l'eau à un rythme déterminé par les conditions de son processus, tandis que l'équipement de production peut puiser de l'eau par rafales courtes et irrégulières. Un réservoir de stockage agit comme un tampon entre ces deux modes de fonctionnement. Il permet à la station d’épuration de reconstituer l’eau au fil du temps et donne au réseau de distribution une réserve capable de répondre à des augmentations brutales de consommation.
Comment calculer le volume de stockage ?
La capacité de stockage doit être déterminée à partir de la différence entre la production d’eau traitée et la consommation réelle sur la période d’exploitation concernée. Un réservoir trop petit peut se vider lors d'un pic de production, tandis qu'un réservoir trop grand peut augmenter les coûts d'investissement et créer des problèmes de gestion de l'eau ou de l'hygiène. Le volume approprié dépend de la durée et de l'ampleur des pointes de demande, du taux de réapprovisionnement de la station d'épuration, de l'exigence de fiabilité et de l'espace disponible.
Un calcul préliminaire pratique peut utiliser la relation suivante :
Volume tampon requis = demande cumulée en eau pendant la période sélectionnée moins production cumulée de traitement pendant la même période.
Le calcul doit être effectué à l’aide de données temporelles plutôt que de moyennes quotidiennes uniquement. Si une usine consomme 5 mètres cubes pendant une heure de pointe alors que son unité de traitement produit 3 mètres cubes pendant cette heure, le système de stockage doit fournir la différence de 2 mètres cubes, avant d'ajouter toute allocation technique pour incertitude de fonctionnement ou exigence de réserve. Si l’unité de traitement produit plus que ce que l’installation consomme dans les heures suivantes, le réservoir peut être réapprovisionné.
La conception du stockage doit également tenir compte du volume utilisable du réservoir plutôt que simplement de la taille nominale du réservoir. Le niveau de fonctionnement minimum, la coupure de niveau haut, le franc-bord et tout volume d'urgence réservé peuvent réduire la quantité d'eau disponible pour une production normale. Le réservoir doit être dimensionné en tenant compte de la disposition de la pompe de distribution et de la séquence de contrôle de l'usine de traitement. Notre examen de la conception doit également prendre en compte le matériau du réservoir, l'accès au nettoyage, les instruments de niveau, la protection contre les débordements et les exigences de qualité de l'eau stockée.
Quelles stratégies de pompe et de contrôle aident à gérer le débit variable ?
Les pompes doivent être sélectionnées en fonction des exigences réelles de débit et de pression des systèmes de traitement et de distribution. Une pompe surdimensionnée pour des conditions de fonctionnement normales peut gaspiller de l'énergie ou provoquer un contrôle de pression instable. Une pompe sous-dimensionnée peut ne pas fournir un débit suffisant lors des pics de consommation. Les entraînements à fréquence variable peuvent être envisagés pour les applications de pompes appropriées car ils permettent à la vitesse du moteur de répondre à la demande changeante de débit ou de pression. Leur adéquation dépend des caractéristiques de la pompe, des exigences de contrôle et de la conception électrique.
Les stratégies de contrôle courantes comprennent :
- Contrôle du niveau du réservoir :Démarre ou arrête la station d'épuration selon les limites de niveau définies du réservoir de stockage.
- Contrôle de pression :Ajuste le fonctionnement de la pompe de distribution pour maintenir la pression requise dans le collecteur d'alimentation.
- Contrôle basé sur le flux :Utilise la mesure du débit pour identifier les changements de consommation et coordonner le fonctionnement des équipements.
- Fonctionnement échelonné de la pompe :Démarre des pompes supplémentaires lorsque la demande dépasse la capacité de la pompe principale.
- Protection de bas niveau :Empêche le fonctionnement des pompes de distribution lorsque le niveau du réservoir est insuffisant.
- Protection de haut niveau :Arrête ou réduit la production lorsque le réservoir de stockage atteint sa limite supérieure de fonctionnement.
La logique de contrôle doit être conçue pour empêcher les cycles rapides. Si une pompe démarre et s'arrête trop fréquemment en réponse à de petits changements dans la demande, elle peut subir des contraintes mécaniques et électriques inutiles. Des différences de niveau appropriées, des durées de fonctionnement minimales, des bandes de pression et des verrouillages peuvent contribuer à réduire ce comportement. Le panneau de commande doit également fournir des indications d'alarme claires en cas de faible pression d'eau d'alimentation, de pression RO élevée, de conductivité anormale, de pannes de pompe et d'autres conditions liées à l'équipement sélectionné.
Comment la surveillance aide-t-elle à maintenir la qualité des produits et de l’eau ?
Les mesures de débit et de pression montrent si l'usine produit et distribue de l'eau comme prévu. La surveillance de la conductivité ou TDS fournit une indication de la teneur en ions dissous dans l'eau traitée. Lorsque ces mesures sont enregistrées au fil du temps, les opérateurs peuvent identifier des changements progressifs pouvant indiquer un encrassement de la membrane, du tartre, des joints endommagés, une dérive du capteur ou des changements dans la qualité de l'eau d'alimentation. La surveillance est particulièrement utile lorsque la demande fluctue, car un changement soudain du débit peut autrement être confondu avec un problème de performance du traitement.
Pour un fonctionnement efficace, l'équipe de l'usine doit établir des plages de fonctionnement normales pour les mesures clés et définir les actions requises lorsqu'une valeur sort de sa plage attendue. Ces actions peuvent inclure la vérification de la chute de pression avant le traitement, l'inspection des filtres à cartouche, l'examen du fonctionnement de la pompe, le test de la qualité de l'eau d'alimentation ou l'organisation du nettoyage des membranes conformément à la procédure du fabricant. Les mesures en ligne doivent être appuyées par une vérification programmée utilisant des méthodes de test appropriées afin que les opérateurs ne se fient pas entièrement à un seul capteur.
Quelles pratiques de maintenance protègent la capacité pendant les pics de demande ?
Une station d’épuration qui fonctionne bien lors de la mise en service peut perdre en efficacité si la maintenance est retardée. Les filtres à cartouche peuvent se boucher, les membranes peuvent s'encrasser ou s'entartrer, les pompes peuvent s'user et les instruments peuvent dériver. Ces problèmes peuvent réduire le débit ou augmenter la consommation d’énergie. Lorsque l’usine fonctionne déjà à proximité de sa capacité requise, même une réduction modérée des performances peut devenir perceptible lors d’un pic de production.
Notre plan de maintenance doit inclure un calendrier documenté pour les activités suivantes :
- Enregistrez la pression de l’eau d’alimentation, la pression RO, le débit de perméat et le débit de concentré.
- Suivez les tendances de conductivité ou de TDS et étudiez les changements inattendus.
- Inspectez les filtres de prétraitement et remplacez les cartouches en fonction de la chute de pression et des conditions de fonctionnement.
- Vérifiez le bruit, les vibrations, les fuites et le courant de fonctionnement de la pompe.
- Examinez les performances des membranes et nettoyez-les lorsque les données de fonctionnement en indiquent le besoin.
- Vérifiez les capteurs de niveau du réservoir, les débitmètres, les manomètres et les instruments de conductivité.
- Conservez des enregistrements de l’entretien, du remplacement des composants, des alarmes et des résultats de qualité de l’eau.
VLLRO propose des configurations d'équipements RO qui peuvent être évaluées parallèlement aux exigences de stockage, de distribution et de contrôle d'un site industriel. Le skid de traitement à lui seul ne détermine pas la fiabilité de l’approvisionnement complet en eau. Notre cahier des charges doit également définir le réservoir tampon, les pompes, la tuyauterie, les points de surveillance, la séquence de contrôle et l'accès pour la maintenance nécessaires au fonctionnement réel de l'installation.
Conclusion
La meilleure façon de répondre à la demande fluctuante en eau industrielle est de recourir à une conception coordonnée qui équilibre la capacité de traitement, le volume de stockage, le prétraitement, la sélection des pompes et la logique de contrôle. Au lieu de dimensionner les équipements uniquement en fonction de la consommation moyenne ou du pic théorique le plus élevé, les ingénieurs devraient étudier les profils de demande horaire, la qualité de l'eau brute, les calendriers de production et les futurs plans d'expansion. Un système d’eau pure correctement configuré peut alors fournir un approvisionnement plus stable tout en évitant un surdimensionnement inutile des équipements et un fonctionnement inefficace.
Jianyun Zhishui (Qingdao) Technologie Industrielle Co., Ltd.fournit des équipements industriels configurables de traitement de l’eau RO pour différentes exigences en matière de capacité et d’eau d’alimentation. Contactez notre équipe d'ingénierie avec votre analyse de l'eau brute, le débit horaire requis, la consommation quotidienne et le modèle de demande de pointe. Nous pouvons examiner la demande et recommander une configuration de traitement appropriée, avec les paramètres techniques pertinents et les exigences du projet clarifiés avant le devis.
Foire aux questions
Comment calculer la capacité requise d’une usine de traitement d’eau pure industrielle ?
Commencez par collecter des données de consommation horaire pour chaque processus de production, puis identifiez la demande moyenne, la demande simultanée maximale et le nombre d'heures de fonctionnement disponibles pour la production d'eau. Comparez le volume quotidien requis avec le débit attendu de la station d'épuration dans des conditions réelles d'alimentation en eau. Incluez le temps de réapprovisionnement du stockage, les temps d’arrêt pour maintenance, la variation des performances de la membrane et toute expansion de production prévue. La capacité finale doit être vérifiée à la fois par rapport à la pointe horaire et aux besoins quotidiens totaux.
Une usine d’osmose inverse peut-elle fonctionner efficacement lorsque la consommation d’eau industrielle change au cours de la journée ?
Oui, à condition que le système soit conçu avec une gestion et un contrôle de capacité appropriés. Les réservoirs de stockage peuvent absorber les différences à court terme entre la production et la consommation, tandis que les chaînes de traitement par étapes ou les pompes configurées de manière appropriée peuvent répondre aux changements de la demande. La séquence de contrôle doit éviter les cycles marche-arrêt excessifs et maintenir les limites de fonctionnement spécifiées pour les membranes et les pompes RO. La meilleure disposition dépend du profil de la demande, de la qualité de l’eau et de la pression d’alimentation requise.
A quoi sert un réservoir tampon dans un système de traitement d’eau industrielle ?
Un réservoir tampon stocke l’eau traitée afin que le réseau de distribution puisse répondre aux pointes de demande à court terme, même lorsque l’équipement de traitement produit de l’eau à un rythme plus faible et plus constant. Cela donne également le temps à la station d’épuration de reconstituer l’approvisionnement entre les pointes. Le volume du réservoir doit être calculé à partir de la différence entre la production et la consommation sur la période concernée, tout en tenant compte du niveau de fonctionnement minimum, du volume de réserve, des exigences d'hygiène et de l'espace d'installation disponible.
Quels paramètres de l'eau brute affectent le rendement réel d'un système RO industriel ?
Les paramètres importants comprennent les matières dissoutes totales, la température de l'eau, la turbidité, la dureté, la concentration en fer et la présence de substances pouvant provoquer du tartre ou un encrassement des membranes. La pression de l’eau d’alimentation et les performances du prétraitement affectent également le fonctionnement de l’osmose inverse. Une salinité plus élevée ou une température de l'eau plus basse peuvent influencer la production de perméat, tandis que les matières en suspension, la dureté et le fer peuvent augmenter les risques d'encrassement ou de tartre. Une analyse de l'eau d'alimentation est donc nécessaire avant de confirmer la capacité nominale et de sélectionner le processus de prétraitement.
Comment une usine peut-elle préparer son système de traitement de l’eau à une future expansion de sa production ?
Examinez l’augmentation prévue de la demande en eau horaire et quotidienne avant de finaliser l’aménagement initial de l’usine. Envisagez de réserver de l'espace pour des trains de traitement supplémentaires, de fournir des connexions appropriées aux collecteurs d'eau d'alimentation et d'eau de produit, et de vérifier si les réservoirs de stockage, les pompes, l'alimentation électrique et le drainage peuvent supporter une future augmentation de capacité. Des dispositions d'agrandissement doivent être incluses dans la conception technique afin que des équipements supplémentaires puissent être intégrés sans modifications majeures à l'installation existante.
Actualités connexes
- Pourquoi l’analyse de l’eau brute devrait-elle précéder la sélection de l’équipement du système d’eau pure ?
- Quelles sont les principales étapes d’un processus de purification d’eau industrielle ?
- Comment réduire les eaux usées dans les systèmes RO commerciaux sans sacrifier la durée de vie des membranes
- Comment calculer le retour sur investissement d'une station de remplissage d'eau commerciale
- Comment concevoir un système de prétraitement de l'eau de forage pour les stations RO commerciales éloignées
- Le « cerveau » derrière le système : comment la plateforme de contrôle intelligente de l'IoT de VLLRO révolutionne la gestion de l'eau
Laissez-moi un message
Nouveaux produits


Recommandations d'actualités