Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Pourquoi une usine RO conteneurisée est-elle la solution mobile ultime pour relever les défis mondiaux liés à l'eau propre ?
Alors que la pénurie mondiale d’eau augmente, les industries, les communautés isolées et les opérations de secours d’urgence ont besoin de systèmes de purification d’eau rapides, fiables et très efficaces. La construction des infrastructures traditionnelles décentralisées ou fixes peut prendre des mois, entraînant des coûts de génie civil et de logistique énormes. Aujourd'hui, nous publions pour explorer comment leUsine RO conteneuriséeparVLLRO-un fabricant leader de traitement des eaux industrielles basé à Qingdao, en Chine-présente une solution plug-and-play révolutionnaire. Nous approfondissons sa conception technique, sa technologie avancée de filtration à plusieurs étages, ses applications réelles à haute altitude et ses options de personnalisation qui en font un atout indispensable pour une gestion mondiale moderne de l'eau.
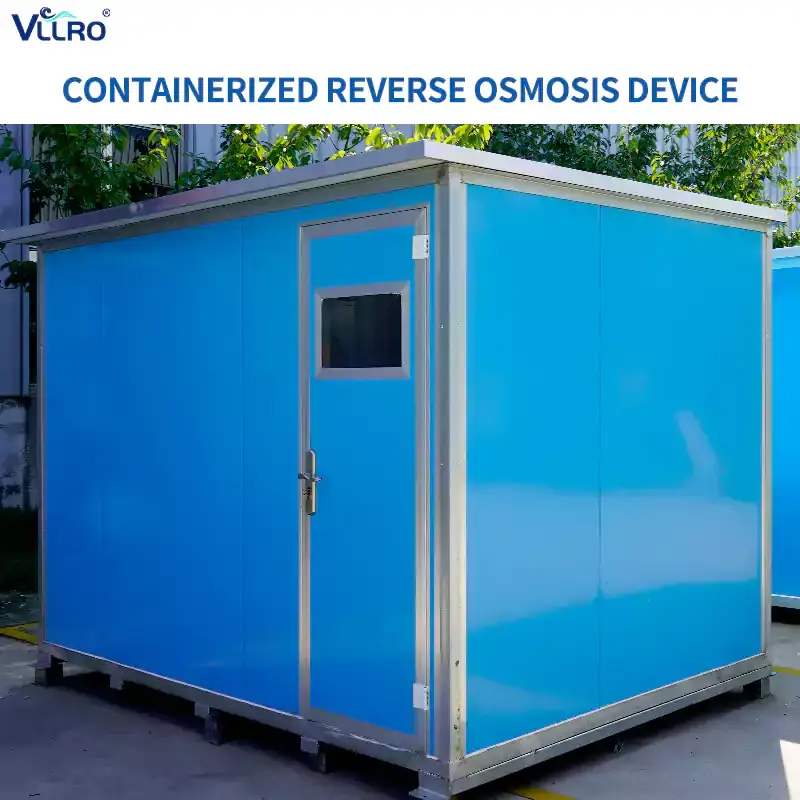
1. Comprendre le concept d'usine RO conteneurisée
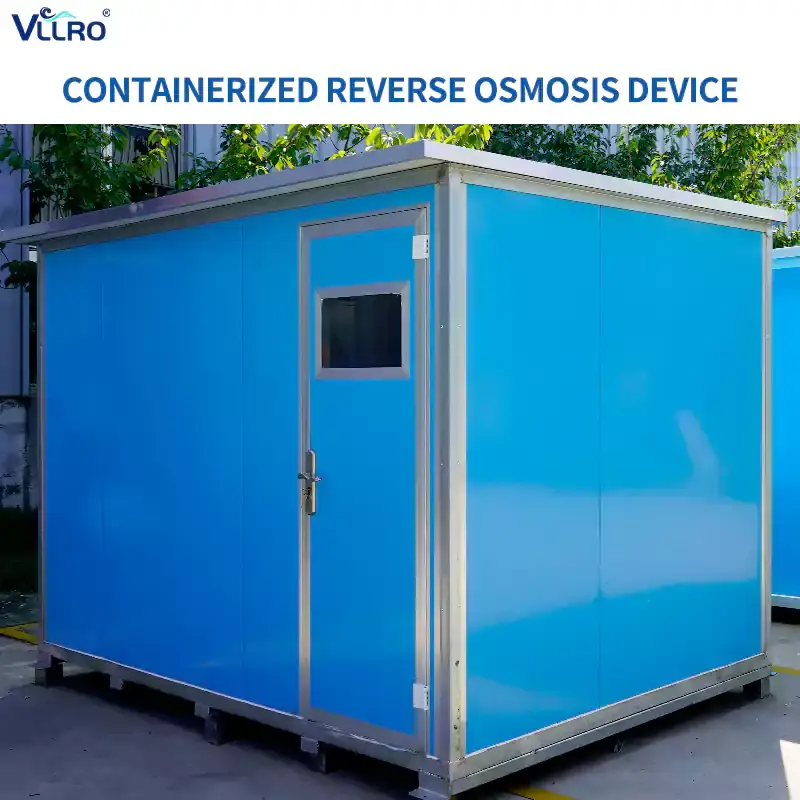
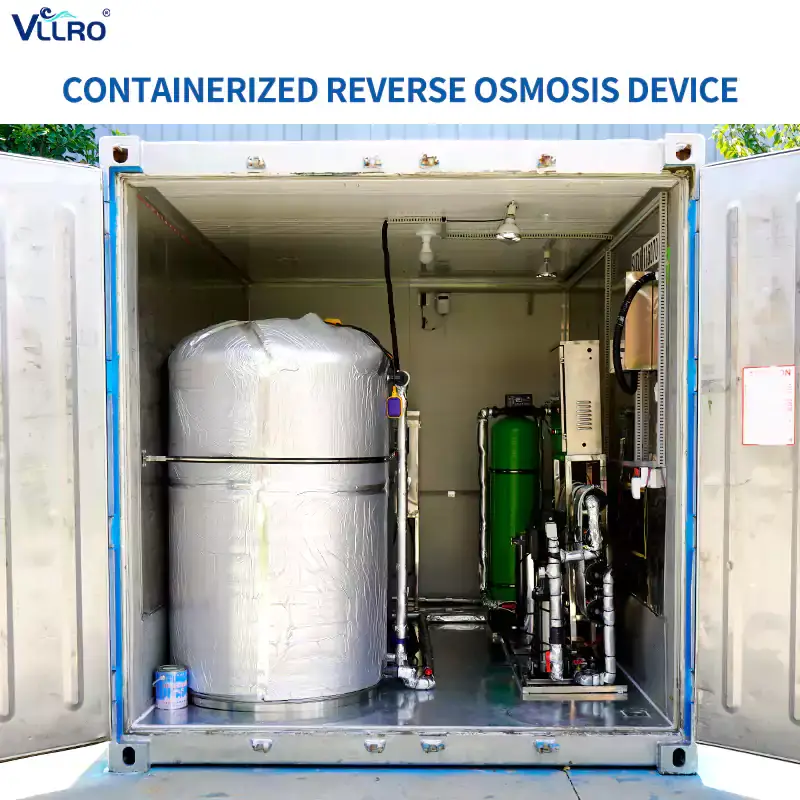
A Usine RO conteneuriséereprésente l'évolution du traitement de l'eau à grande échelle, depuis des structures civiles permanentes vers des unités industrielles modulaires et portables. Produit entièrement dans les installations de fabrication spécialisées deVLLRO, ces systèmes regroupent tous les filtres de prétraitement, pompes haute pression, réseaux de membranes d'osmose inverse, unités de dosage de produits chimiques et panneaux de commande électriques nécessaires dans un conteneur maritime ISO standard.
En utilisant des conteneurs structurels (tels que des unités d'expédition standard de 20 ou 40 pieds), l'ensemble de l'installation devient facilement transportable via des réseaux logistiques standard, notamment le fret maritime, le train et les camions lourds. Une fois l’unité arrivée sur site, le processus d’installation est simple. Les opérateurs n'ont qu'à connecter l'arrivée d'eau principale, les principales lignes d'alimentation électrique et les tuyaux d'évacuation de l'eau de produit pour commencer à produire de l'eau potable directe.
2. Spécifications techniques de base et conception technique
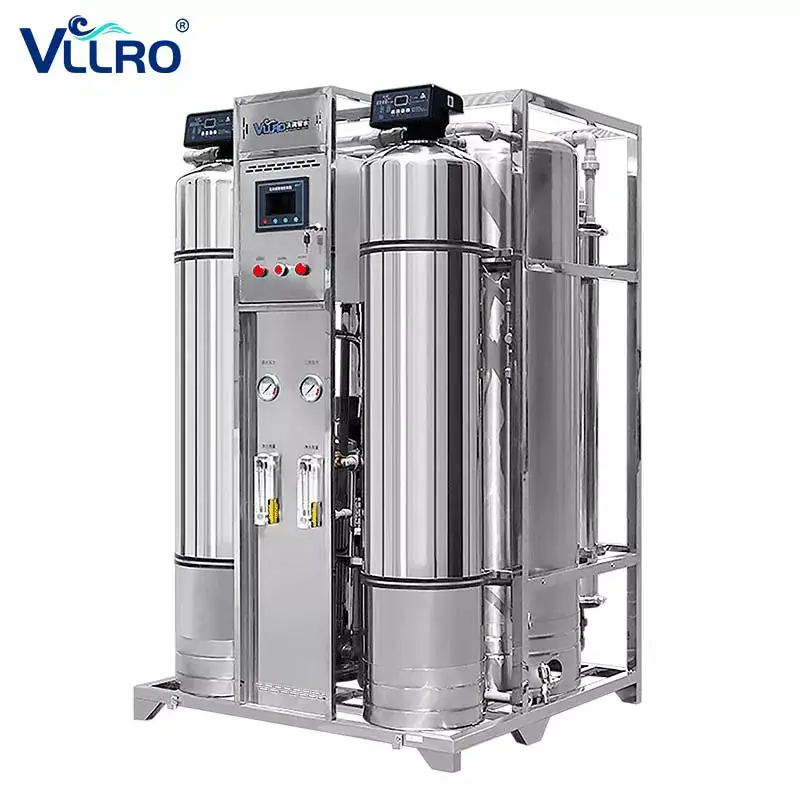
Chaque système d'eau industriel construit parVLLROintègre des processus de fabrication hautement standardisés avec des composants de précision. Le processus de filtration interne en plusieurs étapes est conçu pour gérer des qualités d'eau brute variables, réduisant la turbidité, éliminant les métaux lourds et filtrant les microcontaminants jusqu'au niveau moléculaire.
Le flux de filtration et de traitement en 5 étapes
• Étape 1 : Filtration sur média de sable de quartz – L'eau brute extraite passe à travers des couches de sable siliceux classé pour piéger les grosses particules, les matières en suspension, le limon et la rouille.
• Étape 2 : Adsorption sur charbon actif – Élimine les composés organiques, le chlore, les odeurs désagréables et les sous-produits chimiques pour protéger les composants en aval.
• Étape 3 : Système de dosage d'inhibiteur de tartre – Injecte des inhibiteurs de tartre spécialisés pour empêcher les minéraux de dureté (calcium et magnésium) de précipiter sur les surfaces de la membrane.
• Étape 4 : Filtration des sédiments microniques PP – Agit comme une barrière mécanique finale, capturant toutes les particules fines parasites jusqu'à 1 à 5 microns avant que l'eau n'entre dans l'étape à haute pression.
• Étape 5 : Membranes RO à haut rejet – L'eau est pressurisée à travers des membranes composites à film mince en polyamide avec une précision de filtration de 0,0001 microns, éliminant efficacement les sels dissous, les bactéries et les virus.
| Caractéristique/Spécification | Paramètres de configuration standard |
| Structure du boîtier | Conteneur standard ISO robuste (options 20 pieds ou 40 pieds) |
| Précision de la filtration sur membrane | 0,0001 microns |
| Optimisation de la récupération des eaux usées | Rapport eaux usées/eau pure très efficace de 1:1 |
| Matériel du cadre de base | Acier inoxydable structurel soudé par robot / Acier au carbone |
| Norme de pré-test | Tests en usine de simulation de pression extrême de 72 heures |
| Interfaces de contrôle | Panneau de commande automatisé CNC intégré / PLC en option |
3. Principaux avantages opérationnels des systèmes mobiles
Investir dans une unité de traitement de l’eau décentralisée et autonome offre des avantages logistiques et financiers distincts par rapport à la construction de centrales à eau en béton stationnaires conventionnelles.
• Construction civile minimisée et coûts réduits : les installations traditionnelles nécessitent des conceptions approfondies, des excavations sur site, des permis de construire et un coulage de béton prolongé. Un système conteneurisé repose directement sur une dalle de béton plane ou sur un sol ferme, minimisant ainsi les coûts initiaux de génie civil.
• Pré-tests approfondis et fiabilité : dans leVLLROEn usine, chaque système intégré est soumis à un test rigoureux de simulation de pression extrême de 72 heures. Ce contrôle de qualité complet vérifie les joints structurels, l'intégrité des pipelines et les vannes automatiques sous des charges de pointe avant que l'unité ne soit emballée dans une caisse de protection en bois pour l'expédition.
• Efficacité améliorée des ressources : les équipements d'osmose inverse traditionnels fonctionnent souvent avec un taux de récupération inutile de 1:3, perdant trois litres d'eau de source pour chaque litre d'eau pure généré.VLLROLes systèmes intègrent un système hydraulique optimisé pour équilibrer les flux, obtenant ainsi un taux de récupération efficace de 1:1 qui réduit considérablement les dépenses opérationnelles quotidiennes.
• Fabrication numérique de haute précision : le châssis, les réseaux de canalisations structurelles et les enceintes de protection sont fabriqués à l'aide de machines de découpe laser informatisées et de robots de soudage automatisés. Cela élimine la variation manuelle, garantissant une précision millimétrique sur tous les raccords haute pression.
4. Diverses applications industrielles et humanitaires
Grâce à sa construction robuste et à son fonctionnement autonome, leUsine RO conteneuriséedessert plusieurs secteurs à travers le monde, fournissant une eau propre et fiable dans divers environnements.
Projets industriels et développement d’infrastructures
De grands groupes d'infrastructures, tels que des entreprises internationales de construction de chemins de fer et d'autoroutes, utilisent ces systèmes pour fournir de l'eau de traitement et de l'eau potable directement aux logements du personnel et aux stations de mélange situées dans des zones reculées.
Municipalités éloignées et communautés en développement
Dans les zones où les infrastructures municipales sont limitées, ces usines fonctionnent comme des stations d’eau communautaires autonomes. Des pompes de surpression internes robustes et des éléments de filtration primaires durables garantissent que les écoles, les centres médicaux et les exploitations agricoles reçoivent une eau fiable provenant de puits locaux, de rivières ou de sources saumâtres.
Tourisme commercial et stations balnéaires
Dans des régions telles que l’Asie du Sud-Est et le Moyen-Orient, les hôtels et centres de villégiature utilisent des installations conteneurisées pour traiter les eaux souterraines ou dessaler l’eau de mer. Cela fournit aux clients une eau potable fiable sans nécessiter de projets de construction volumineux et visuellement peu attrayants sur des terres côtières vierges.
5. Étude de cas réel : opération à très haute altitude
L’exploitation de machines industrielles dans des environnements hostiles nécessite une ingénierie sur mesure qui tient compte des extrêmes climatiques. Un exemple typique de cette adaptabilité se trouve sur le plateau Qinghai-Xizang, souvent appelé le toit du monde.
Défis environnementaux rencontrés
• Des températures hivernales inférieures à zéro atteignant moins des dizaines de degrés Celsius.
• Faible pression atmosphérique affectant les performances de la pompe.
• Infrastructure de maintenance locale et personnel technique limités.
La solution VLLRO sur mesure
Pour maintenir un approvisionnement constant en eau pour les écoles, les cliniques médicales régionales et les communautés du plateau,VLLROa personnalisé l'enceinte de l'usine avec des couvertures d'isolation thermique avancées et des systèmes de chauffage automatisés.
Les composants structurels ont été traités pour éviter le gel et la logique électrique a été programmée pour exécuter des cycles de circulation à faible débit pendant les périodes d'inactivité. Cela empêche la formation de glace à l'intérieur des membranes d'osmose inverse centrales et garantit un fonctionnement continu malgré le climat extérieur inférieur à zéro.
6. Ingénierie sur mesure : personnalisation approfondie OEM/ODM
Étant donné que la composition de l’eau brute change radicalement entre un forage côtier et une rivière intérieure, les solutions standardisées ne suffisent pas toujours.VLLROs'appuie sur une équipe expérimentée d'ingénieurs en purification d'eau et en mécanique pour fournir une personnalisation non standard approfondie aux clients mondiaux.
• Profilage des propriétés de l'eau brute : les ingénieurs évaluent des paramètres spécifiques de l'eau, notamment les matières dissoutes totales (TDS), la dureté totale, les niveaux de fer et la turbidité, pour déterminer l'équilibre optimal des médias de filtration.
• Personnalisation des composants et de l'empreinte : les tailles des équipements, les dimensions de l'empreinte physique, les couleurs de peinture extérieure, les logos de marque et les préférences spécifiques des contrôleurs peuvent être ajustés pour correspondre aux systèmes existants sur site.
• Sélection flexible de composants : en fonction des budgets opérationnels et des objectifs de performance, les clients peuvent sélectionner des marques haut de gamme spécifiques pour les pompes haute pression, les matériaux de tuyauterie interne et les membranes RO spécialisées.
7. Foire aux questions (FAQ)
Combien de temps faut-il pour déployer unUsine RO conteneuriséesur place ?
Étant donné que les composants internes sont entièrement assemblés, câblés et testés en usine avant expédition, l’installation physique sur site ne prend généralement que quelques heures. Une fois positionnés sur une surface plane, les techniciens locaux connectent simplement les conduites d'entrée externes, les câbles d'alimentation et les conduites d'eau de produit pour commencer la production.
Quelle maintenance de routine est requise pour ces systèmes mobiles ?
L'entretien de routine comprend le remplacement des éléments filtrants primaires en coton PP, la vérification des niveaux de produits chimiques dans le réservoir de dosage de l'inhibiteur de tartre et l'exécution de contre-lavages de routine sur le sable de quartz et le charbon actif. Les numéros de série intégrés marqués au laser facilitent le suivi et la commande de pièces de rechange.
Comment le système fonctionne-t-il dans des climats glacials ?
Pour les environnements froids, les systèmes peuvent être équipés de panneaux muraux internes isolés, de radiateurs et de boucles de recirculation automatisées à basse température. Ces ajouts maintiennent la température interne en toute sécurité, protégeant ainsi le média filtrant et les vannes haute pression du gel.
Conclusion et invitation à la coopération
Surmonter les problèmes complexes de qualité de l’eau nécessite un équipement durable et une expérience de fabrication éprouvée. Que vous gériez une installation minière éloignée, un développement d'infrastructure régionale ou une installation commerciale confrontée à des exigences réglementaires strictes, le Usine RO conteneuriséeoffre une fiabilité à long terme et de faibles frais opérationnels.
Notre équipe d'ingénieurs d'application expérimentés est prête à analyser vos données sur l'eau brute, à fournir des schémas techniques clairs et à fabriquer un système adapté à vos spécifications exactes. Ne laissez pas les contraintes liées à la qualité de l'eau ralentir vos opérations.Contactez-nousdès aujourd'hui pour discuter des besoins de votre projet et recevoir un devis technique complet et sans engagement.
Actualités connexes
- Comment la machine de purification d'approvisionnement en eau en acier inoxydable 304 fournit-elle de l'eau potable sans déchet pour les maisons rurales ?
- Comment une usine d’OI conteneurisée fournit-elle de l’eau pure clé en main partout dans le monde ?
- Comment un système de traitement de l’eau par osmose inverse fournit-il une eau pure et constante pour les applications commerciales et industrielles ?
- Comment un purificateur d'eau industriel par osmose inverse fournit-il une eau fiable de haute pureté pour la fabrication et la transformation ?
- Pourquoi un filtre adoucisseur d'eau est-il le choix intelligent pour une eau sans tartre et une durée de vie prolongée des appareils ?
- Comment une machine de production d’eau par osmose inverse fournit-elle de l’eau potable pure et sûre aux communautés et aux entreprises ?
Laissez-moi un message